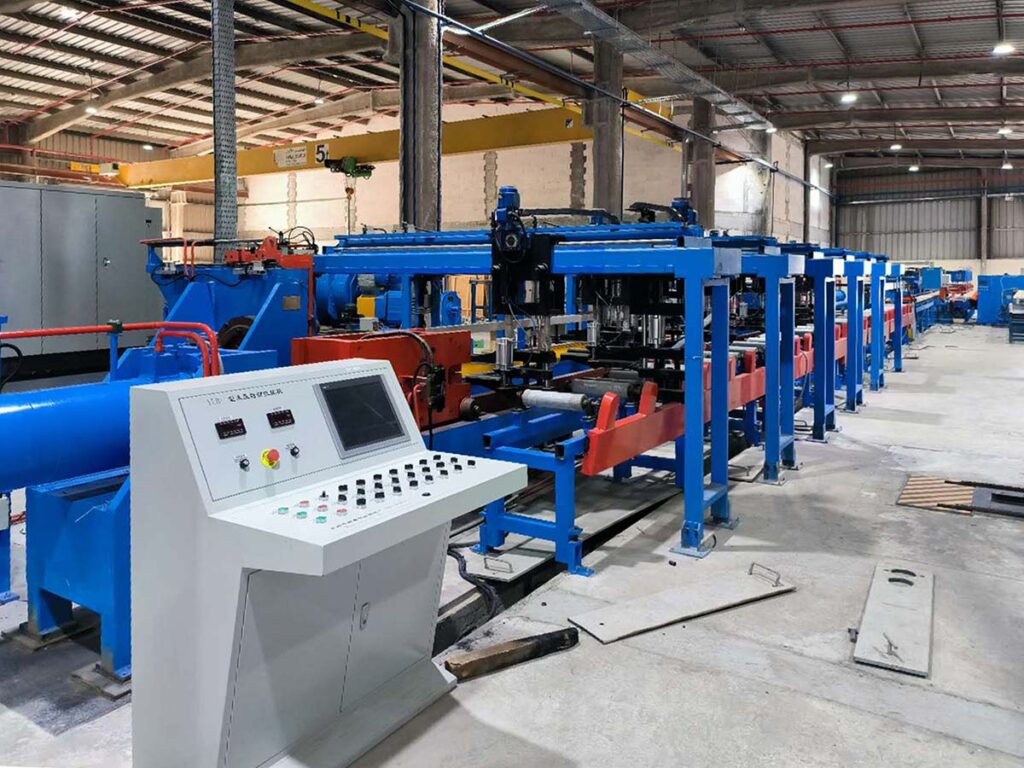
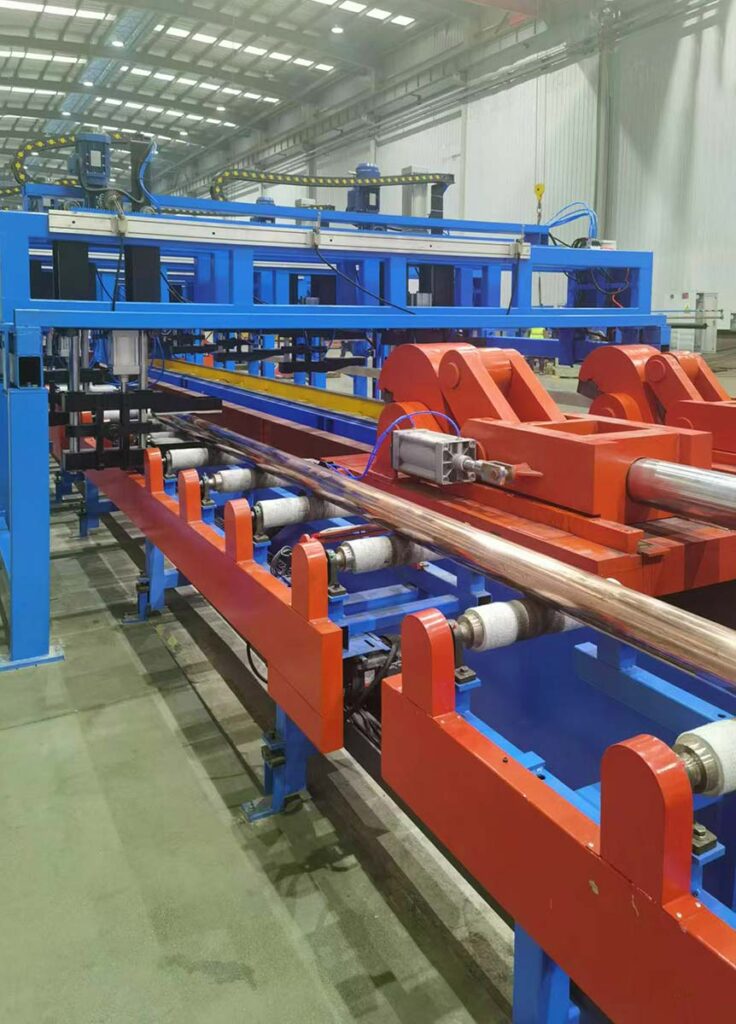
Este banco hidráulico de estirado y enderezado está diseñado para el procesamiento posterior a la extrusión de barras conductoras de cobre. La máquina realiza un estirado en frío para refinar la geometría de la sección transversal, seguido de un enderezado de precisión y un corte automático a longitudes específicas. El proceso induce un endurecimiento por deformación, mejorando propiedades mecánicas como la dureza y el límite elástico sin comprometer la conductividad eléctrica. Los sistemas integrados de refrigeración y lubricación garantizan la durabilidad de la herramienta y una calidad superficial uniforme. Los modelos abarcan desde una fuerza de estirado de 500 kN hasta 1200 kN, con capacidades de enderezado de hasta 180 toneladas y velocidades de hasta 14 m/min en condiciones de baja presión.
Tecnología de estirado en frío: El trabajo en frío refina las dimensiones e induce el endurecimiento por deformación, lo que proporciona tolerancias ajustadas y propiedades mecánicas superiores.
Procesamiento integrado posterior a la extrusión: Combina el estirado, el enderezado y el corte en una única línea automatizada, lo que reduce la manipulación y mejora la eficiencia del flujo de trabajo.
Optimizado para un alto aprovechamiento de los materiales: Mejora la calidad de la superficie y la estabilidad dimensional, a la vez que minimiza los residuos, lo que mejora directamente el rendimiento y reduce los costes.
| Modelo | YLB50-8/10/12 | YLB100-8/10/12 | YLB120-8/10/12 | |
| Capacidad nominal de extracción | 500 kN | 1000 kN | 1200 kN | |
| Longitud de dibujo efectiva | 8/10/12m | 8/10/12m | 8/10/12m | |
| Capacidad de enderezamiento nominal | 1000 kN | 1500 KN | 180 toneladas | |
| Longitud de enderezamiento efectiva | 6m~12m | 6m~12m | 6m~12m | |
| Especificación de formas | Ancho (mm) | 200 | 300 | Máx. 320 |
| Espesor (mm) | 15 | 20 | Máximo 30 | |
| Velocidad de dibujo | La velocidad de dibujo normal es de 3 a 9 m/min, y la velocidad puede alcanzar los 14 m/min bajo baja presión. | La velocidad de dibujo normal es de 3 a 9 m/min, y la velocidad puede alcanzar los 14 m/min bajo baja presión. | La velocidad de dibujo normal es de 3 a 9 m/min, y la velocidad puede alcanzar los 14 m/min bajo baja presión. | |
| Velocidad de retorno | 50 m/min | 50 m/min | 50 m/min | |
| Instalación eléctrica | 130 kW | 200 kW | 210 kW | |
| Aire comprimido | 0,8 MPa, 2 m3/h | 0,8 MPa, 2 m3/h | 0,8 MPa, 2 m3/h | |
| Consumo de agua de refrigeración | 30 metros3/h | 35 metros3/h | 40 metros3/h | |
| Fuente de alimentación | Trifásico de cuatro hilos | Trifásico de cuatro hilos | Trifásico de cuatro hilos | |
| Dimensión | Longitud (m) | 24/26/28 | 24/26/28 | 24/26/28 |
| Ancho (m) | 5.5 | 5.5 | 5.5 | |
| Altura (m) | 2.2 | 2.2 | 2.2 | |
| Requisitos de superficie proyectados para el taller (L×A) | 36/38/40m×6m | 36/38/40m×6m | 36/38/40m×6m | |