Copie 2 1_copie 3

Machine de formage de bobines de moteur

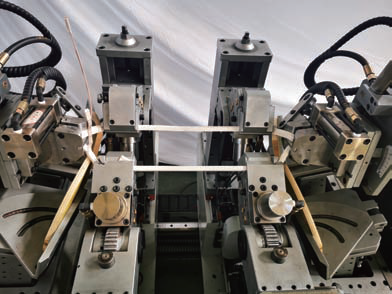
La machine de formage à quatre bras permet généralement de traiter une plus grande variété de bobines lors du processus de formage de bobines pour moteurs à courant alternatif de grande taille. Elle peut être personnalisée en fonction du type et de la forme de la bobine, ainsi que du niveau d'automatisation souhaité.

Points forts

Après la saisie des paramètres de formage de la bobine dans l'interface homme-machine (IHM), la machine démarre et contrôle automatiquement la pince de nez, la pince de partie droite, le bras de formage et la position de formage du bord biseauté pour mener à bien le processus de formage.

Centrage automatique : L’équipement est doté de fonctions de distance et de centrage automatiques afin de garantir que les bobines répondent aux exigences de conception.

Le servomoteur CNC résout facilement le problème de rebond de la bobine en contrôlant l'envergure et l'angle de la bobine via un écran tactile IHM.

Le système de serrage de l'équipement est réglable de 0 à 150 degrés. Le bord linéaire et l'angle d'extrémité ne se déforment pas et ne se concavent pas ; le système de serrage se verrouille et reste immobile pendant le processus de formage afin d'éviter toute abrasion entre les bobines.

Spécifications et vidéo

Longueur totale fusiforme : 320 à 2 000 mm (320 à 2 500).

Côté linéaire de la bobine : 200~1300 mm. (200-1800 mm) Longueur de projection aux extrémités après formage : 50~350 mm ;

Angle maximal inclus entre deux côtés linéaires : 0~70˚ respectivement réglable pour les angles avant et arrière, angle total 0~150˚ ;

Largeur totale de l'ouverture de la bobine (pas) : 80~700 mm.

Section de la bobine (largeur×hauteur) : 5~25 mm×10~50 mm, 2 mandrins à l'avant et à l'arrière ;

Diamètre de la broche du nez de la bobine : φ12, φ15, φ20, φ30, φ40 cinq types, R de la ligne droite de la bobine et du bord biseauté est de 25 mm ;

Inclinaison de la partie avant de la bobine : 0~35˚ ;

Hauteur de la partie avant pointue : -20~350 mm ;

Hauteur de l'arc supérieur : 0 à 250 mm

Précision de mise en forme : angle <±0,2˚. Ouverture sur la machine de formage <±0,25 mm~±0,75 mm ;

Cycle de formation de la bobine : en 1 à 2 min ;

Pression du système de la station de pompage hydraulique : 8 MPa, pression de résistance du tube d'huile : > 20 MPa ;
Produits associés

Entrer en contact